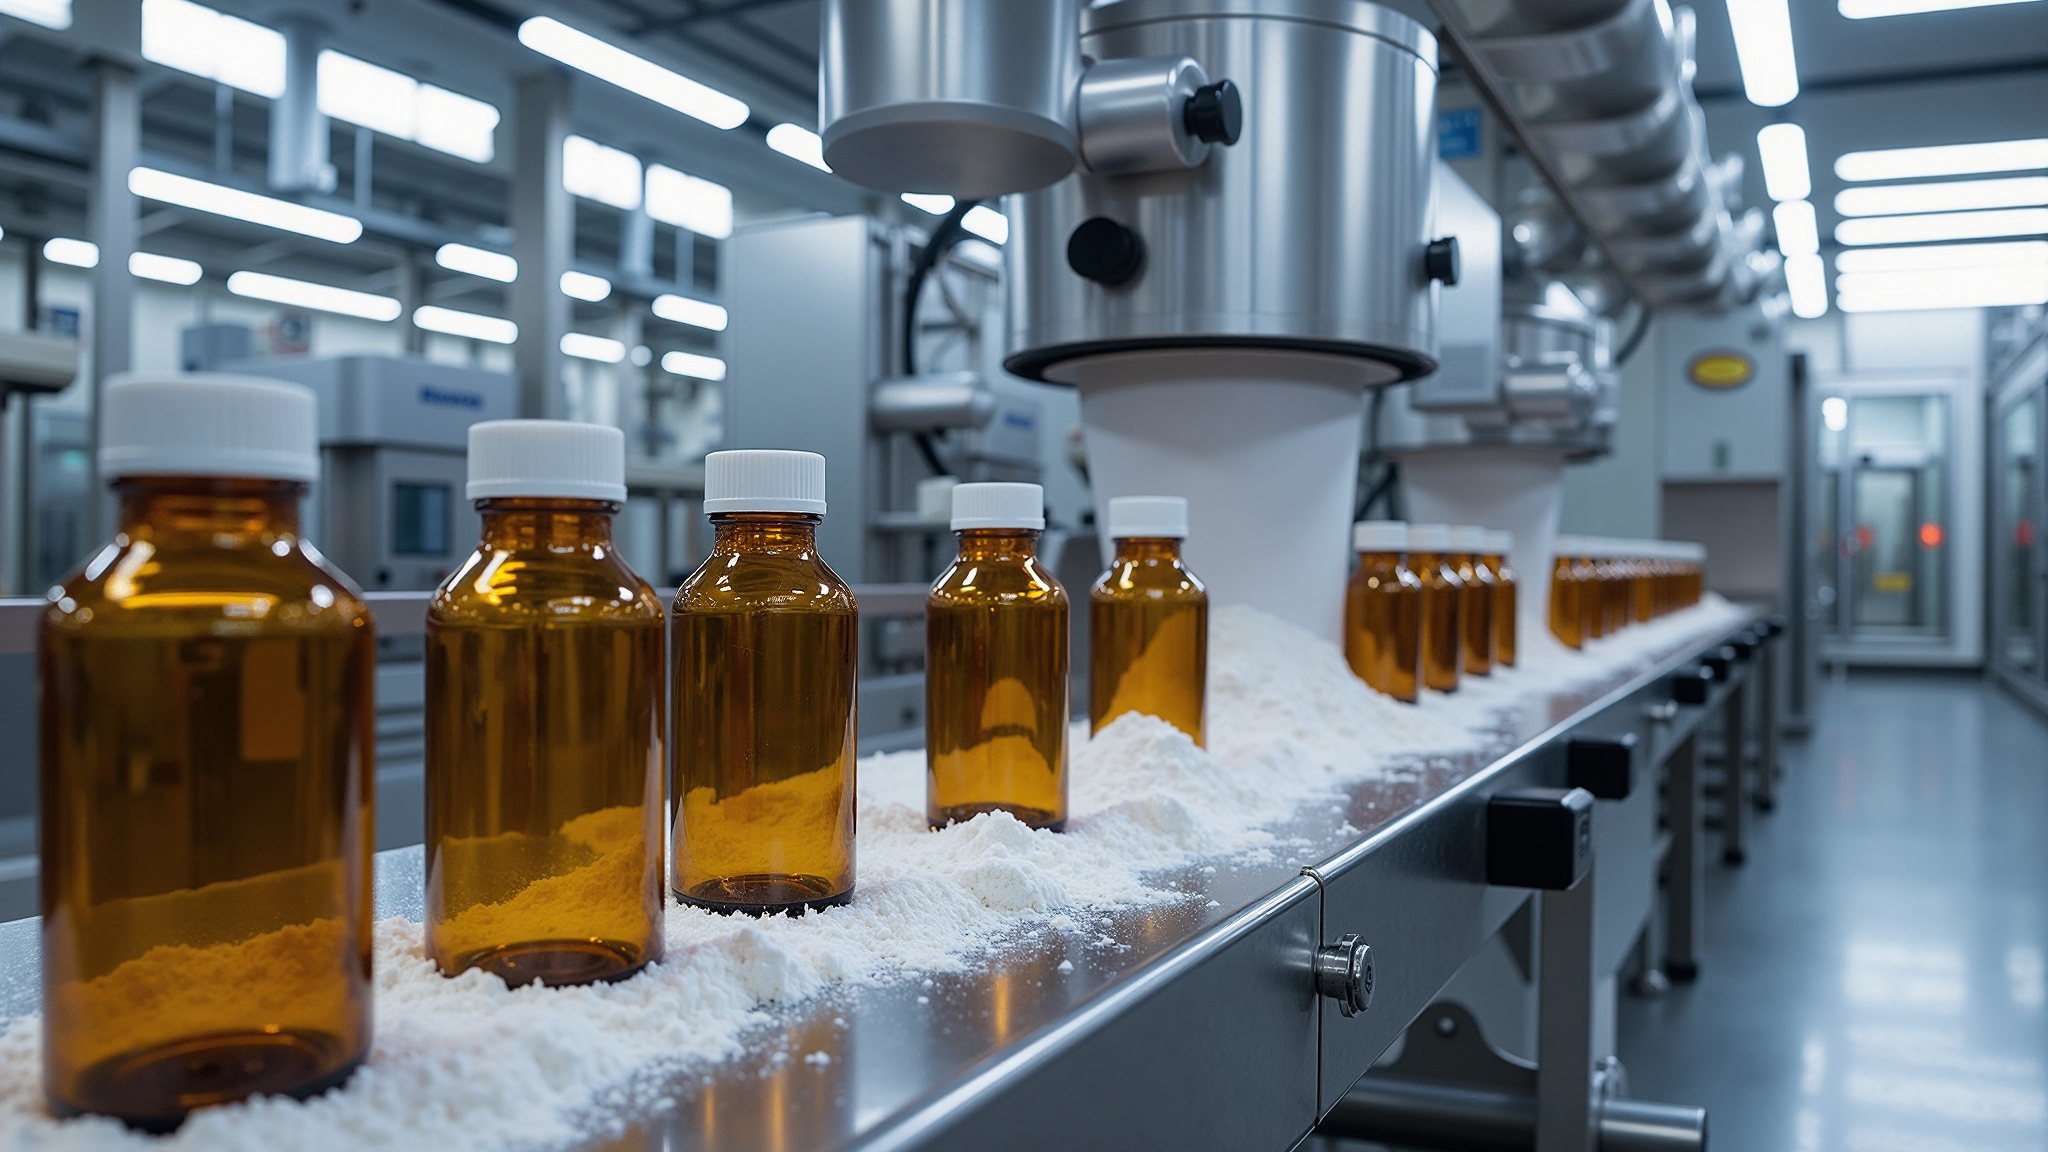
近日,公司新建的现代化药品生产线已顺利通过各项验收,正式投入运营。此次产线建设汇聚了公司在制药工艺与设备选型上的最新经验,标志着企业生产能力与服务能力迈上新的台阶。
产线建设回顾
新生产线从项目立项之初便坚持高标准设计,严格遵循药品生产质量管理规范(GMP)相关要求。建设过程中,公司组织生产、质量与工程等多部门协同推进,先后完成了洁净车间改造、设备安装调试与多轮试产验证,最终实现一次性投产成功。
产线布局充分考虑了物料流转与工序衔接的合理性,将称量、配料、制粒、压片、包装等关键环节有序串联,减少了物料在车间内的往返搬运,既提升了生产效率,也为产品质量的一致性提供了有力保障。
设备升级亮点
新产线引进了多套自动化生产与检测设备,在关键工序实现自动化控制与在线监测,设备运行数据可实时采集、集中管理,为工艺参数的持续优化提供了数据支撑。
生产车间按高标准洁净等级建设,温湿度与压差控制稳定,最大限度降低环境因素对产品质量的影响;同时新设备在能耗与物耗方面也进行了针对性优化,更加符合绿色生产的发展方向。
产能与服务双提升
随着新生产线的投入运营,公司整体年产能得到大幅提升,订单交付周期明显缩短,能够更从容地满足客户日益增长的供货需求。
产能提升的背后,是公司服务能力的同步增强。生产、质量与供应链部门围绕新产线重新梳理了排产与质检流程,进一步缩短批次放行时间,确保产品能够更快、更稳地送达客户手中。
持续投入,稳健前行
新生产线的投产是公司发展历程中的又一重要节点。未来,公司将继续秉持质量为本、客户至上的理念,持续推进生产体系与质量管理体系的升级,为广大客户与消费者提供更加优质、可靠的产品与服务。